Muovinen ruiskumuotti
Mikä on muovinen injektiomuotti
Muoviset ruiskutusmuotit ovat olennainen osa muovisia ruiskutuskoneita. Ne voidaan valmistaa missä tahansa muodossa ja koossa, ja niihin mahtuu useita onteloita sykliä kohti tehtyjen kappaleiden määrän lisäämiseksi.


Muovisen injektiomuotin edut
Hieronkestävyys
Kun tyhjä on muodonmuutos plastisesti muotin ontelossa, se virtaa ja liukuu ontelon pintaa pitkin aiheuttaen vaikean kitkan ontelon ja tyhjän pinnan välillä, mikä aiheuttaa muotin epäonnistumisen kulumisen vuoksi. Siksi injektiomateriaalien kulutuskestävyys on yksi muotin perus- ja tärkeimmistä ominaisuuksista.
Sitkeys
Suurin osa muotin työoloista on erittäin ankaria, ja joillakin on usein suuria iskukuormia, mikä johtaa hauraan murtumaan. Jotta muottien osat ovat yhtäkkiä hauraita työn aikana, injektiomuotissa on oltava suuri lujuus ja sitkeys.
Väsymysmurtuman suorituskyky
Muotin työn aikana syklisen stressin pitkän aikavälin vaikutuksen aikana se aiheuttaa usein väsymysmurtumaa. Sen muodot ovat pienen energian monipuolisen vaikutuksen väsymysmurtuma, vetolujuuden väsymysmurtuman kontaktin väsymysmurtuma ja taivutus väsymyksen murtuma.
Korkean lämpötilan suorituskyky
Kun muotin työlämpötila on korkeampi, kovuus ja lujuus vähenevät, mikä johtaa muotin varhaiseen kulumiseen tai plastisen muodonmuutoksen ja epäonnistumisen varhaiseen kulumiseen. Siksi muovi -injektiomuotin prosessointimateriaalilla tulisi olla korkea karkaisuvastus varmistaakseen, että muotissa on suurempi kovuus ja lujuus työlämpötilassa.
Kylmä ja kuuma väsymiskestävyys
Jotkut injektiomuovausprosessin muotit lämmitetään ja jäähdytetään toistuvasti työprosessin aikana, mikä aiheuttaa ontelon pinnan venyttämisen ja paineen rasituksen muuttamiseksi, aiheuttaen pinnan halkeamisen ja kuorinnan, lisäämällä kitkaa, estämään plastisia muodonmuutoksia ja vähentävän ulottuvuutta. Seurauksena muotti epäonnistuu. Kuuma ja kylmä väsymys on yksi kuumien työmuottien epäonnistumisen päämuodoista, ja tämän tyyppisellä muotilla tulisi olla korkea kylmä ja kuuma väsymyskestävyys.
Korroosionkestävyys
Muovisten ruiskutusmuotien käsittely Jotkut muotit, kuten muoviset muotit, työssä, kloorin, fluorin ja muiden muovin elementtien läsnäolon vuoksi lämmitetään HCI: n, HF: n ja muiden erittäin aggressiivisten kaasujen analysoimiseksi ja analysoimiseksi ja analysoimaan muotin onkalon pinta ja lisäävät sen pinnan karheutta.
Miksi valita meidät
Kilpailukykyinen hinta
Tarjoamme tuotteitamme kilpailukykyiseen hintaan, mikä tekee niistä kohtuuhintaisia asiakkaillemme. Uskomme, että korkealaatuisia tuotteita ei pitäisi tulla palkkiona, ja pyrimme tekemään tuotteistamme kaikkien saataville.
Kokea
Pitkäaikainen maine teollisuudessa erottaa sen kilpailijoistaan. Vuosien kokemuksilla he ovat kehittäneet tarvittavat taidot heidän asiakkaansa tarpeiden tyydyttämiseksi.
Laadunvarmistus
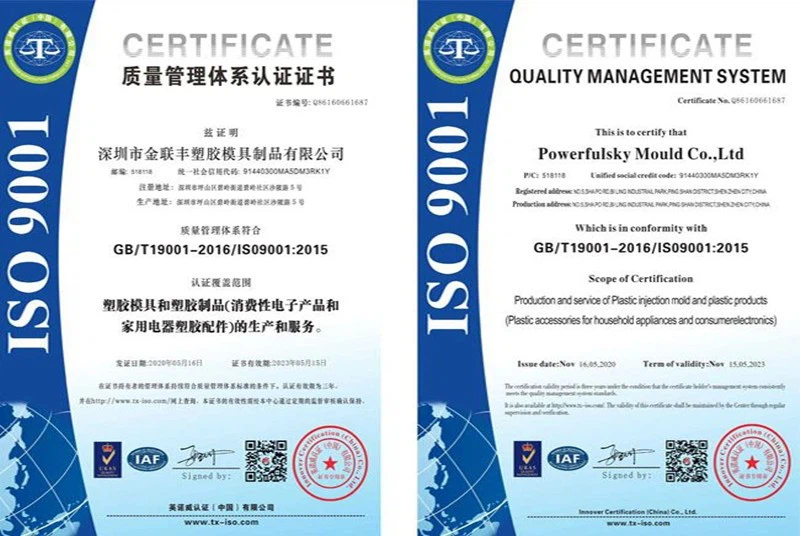
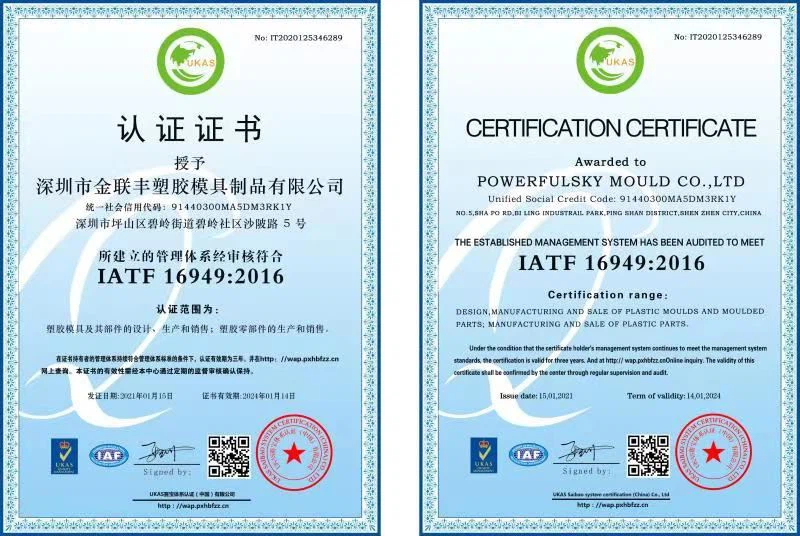
Laadunvarmistuksen kannalta yritys noudattaa tiukasti alan laatujärjestelmän standardeja ja eritelmiä. Käytä alan johtavia testauslaitteita tuotteiden laadun ja hyvän maineen varmistamiseksi.
Korkealaatuinen tuote
Laitamme aina asiakkaidemme tarpeet ja odotukset ensin, pyrimme huippuosaamiseen, jatkamme parantamista, etsimme jokaista mahdollisuutta tehdä paremmin, tarjota asiakkaille odotettavissa olevia korkealaatuisia tuotteita ja tarjoamme asiakkaille tyydyttävimmät palvelut milloin tahansa.
Edistyneen laitteen
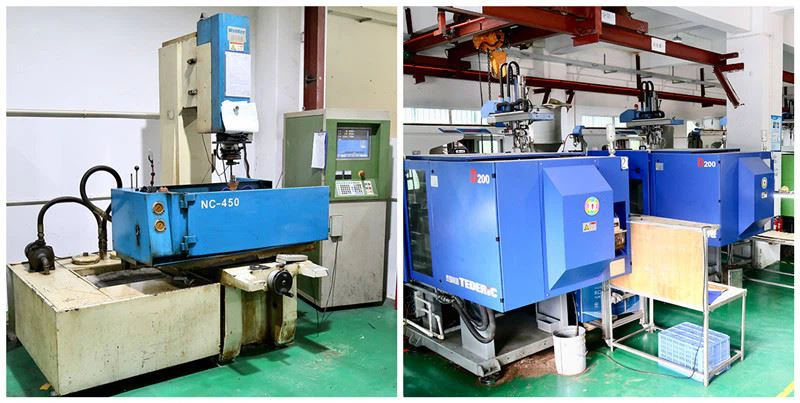
Suoritamme vahvat toimenpiteet varmistaaksemme, että käytämme alan korkealaatuisia laitteita ja että laitteitamme ylläpidetään säännöllisesti ja huolellisesti.
Ammattiryhmä
Meillä on ryhmä korkeasti koulutettuja ja kokeneita ammattilaisia, jotka ovat hyvin perehtyneitä uusimpiin tekniikoihin ja teollisuusstandardeihin. Tiimimme on omistautunut varmistamaan, että asiakkaamme saavat parhaan palvelun ja tuen.
Injektiomuotin suunnittelun perusperiaatteet
Osasuunnittelun näkökohdat
Injektiomuotin suunnittelu alkaa osavaatimuksista. Suunnittelijat analysoivat huolellisesti osan geometriaa, mittatoleransseja ja pintapintaisia parhaan lähestymistavan määrittämiseksi muotin luomiseen. Osan geometrian tulisi olla koneen puristimen rajoissa varmistaakseen, että se on muovattavissa, ja luonnoskulmien on oltava oikeita osan helpon poistumisen mahdollistamiseksi.
Materiaalivalinta
Materiaalin valinta on ratkaiseva osa injektiomuotin suunnittelua. Materiaalin ominaisuudet, kuten viskositeetti ja lämmönjohtavuus, vaikuttavat muotin suunnitteluun, kuten jäähdytyskanaviin, homeen lämpötilaan ja injektiopaineeseen. Suunnittelijoiden on harkittava materiaalin sulamispistettä, kutistumista ja loimintaominaisuuksia tehokkaan muotisuunnittelun kehittämiseksi.
Porttisuunnittelu
Portisuunnittelu on ratkaisevan tärkeä injektiovaltuutetun osan tuotannossa. Portti on kohta, jossa sulan muovi tulee muotin onteloon ja asettaa vaiheen täyttöprosessille. Portin koon on oltava sopiva tuotetyypin, materiaalien ominaisuuksien ja injektiopaineen perusteella, ja sen sijainti tulisi optimoida poistamisen helpottamiseksi.
Muotisuunnittelu
Muotin suunnittelu sisältää elementtejä, kuten onteloiden lukumäärän, juoksijoiden, jäähdytysjärjestelmien, jakoviivan määrittämisen ja poistumisen. Nämä elementit vaikuttavat merkittävästi injektiomuovausprosessin laatuun ja tehokkuuteen. Täyttämis-, pakkauspaine ja jäähdytys tasapaino ovat tärkeitä elementtejä, jotka tarvitsevat huomioon muotin suunnittelussa.
Valmistussuunnittelu
Suunnittelijoiden on harkittava valmistusprosessia muotin suunnitteluprosessissa. Ominaisuudet, kuten alitiedot, säikeet ja napsautukset, voivat olla haastavia tuottaa, elleivät ne ole huolellisesti suunniteltu ja toteutettu. Osakohtaiset projektiot, varaminat, kylkiluut ja kohdistusominaisuudet muotissa voi helpottaa tuotantoa ja parantaa komponentin suorituskykyä.
Dokumentointi
Injektiomuotin suunnittelu ei saisi pysähtyä muotin luomiseen. Kattava dokumentaatio, mukaan lukien 2D/3D -piirustukset, materiaalilaskut, huolto- ja korjausohjeet ja turvallisuusmenettelyt, on ratkaisevan tärkeitä muotin elinkaaren tehokkaan viestinnän ja helpon navigoinnin varmistamiseksi. Asiakirjojen säännölliset päivitykset varmistavat, että se pysyy tarkasti ja ajan tasalla.
Injektiomuotteihin käytetyt yleiset materiaalit
Teräs
Injektiomuottien laajimmin käytetyt materiaalit ovat korkealaatuinen kylmän työmuotin teräs, kuuma työmuottiteräs ja seostyökaluteräs. Heillä on suuri kovuus, hyvä konettavuus ja ominaisuudet, kuten kulutuskestävyys ja iskunkestävyys, joten ne sopivat suurten tuotteiden tuotantoon.
Alumiiniseos
Teräkseen verrattuna alumiiniseosinjektiomuotteilla on alhaisemmat kustannukset, kevyempi paino ja hyvä lämmönjohtavuus. Ne sopivat pienimuotoiseen tuotantoon, nopeaan muotin kehitykseen ja prototyyppimuotteihin. Alumiiniseoksella on kuitenkin suhteellisen pienempi kovuus ja se on taipuvainen vaurioille.
Kupari
Kuparin käyttöikä on pidempi kuin teräksellä, hyvä korroosionkestävyys, ja se sopii tuotteiden käsittelyyn, joilla on erittäin tarkkuusvaatimukset.
Titaaniseos
Titaaniseoksella on erittäin suuri lujuus, kovuus ja kulutusvastus sekä hyvä korroosionkestävyys ja lämmönjohtavuus. Sillä on merkittäviä etuja laaja-alaisten tuotteiden tuottamisessa.
Keraamiset materiaalit
Keraamisten injektiomuottien kovuus, korkea lämpötilankestävyys, muodonmuutosvastus, korroosionkestävyys ja pitkä käyttöikä. Ne sopivat korkeille lämpötiloihin kestävien tuotteiden tuotantoon ja erittäin korkeaan paineeseen.
Kahdeksan injektiomuotin tyyppiä
Yhden jakavan pinnan injektiomuotti
Kun muotti avautuu, siirrettävät ja kiinteät muotit erottuvat, mikä mahdollistaa muoviosan poistamisen. Tämä muotti on yksi jakopintamuotti, joka tunnetaan myös nimellä kaksilaatikko. Se on yksinkertaisin ja perusmuoto injektiomuovauksessa, joka on mukautettava yhtenä ontelona tai monikerroksen muotina, mikä tekee siitä yleisimmin käytetyn tyypin.
Kaksinkertainen jako pinnan injektiomuotti
Kaksoisjakojen pinta -injektiomuotissa on kaksi jakopinta. Verrattuna yksittäiseen osaan pintamuottiin, tämä tyyppi lisää siirrettävän keskilautasen (tunnetaan myös aktiivisena porttilevynä porteilla, juoksijoilla ja muilla tarvittavilla komponenteilla) kiinteään muotin osaan, joten kutsutaan myös kolmen levyn muotiksi (siirrettävä muottilevy, keskilevy, kiinteä muottilevy). Käytämme sitä usein yksittäisiin tai monikerroksisiin muotteihin pisteportin ruokintaan. Muotin aukon aikana keskimmäinen levy erottaa kiinteän etäisyyden kiinteästä muottilevystä opaspylväillä. Tämä erotus mahdollistaa juoksijajärjestelmän poistamisen.
Injektiomuotti sivuttaismahdollisuuksilla ja liukusäätimellä
Muoviosille, joissa on sivureiät tai alitiedot, muovataan sivusuunnassa liukusäädintä. Injektiomuovan jälkeen ydin siirtyy ensin alaspäin. Sitten ontelolevylle kiinnitetty nastan vino osa pakottaa liukusäätimen liikkumaan ulospäin. Samanaikaisesti demolding -mekanismin työntötanko työntää työntölevyn muoviosan poistamiseksi ytimestä.
Injektiomuotti liikkuvilla muovauskomponenteilla
Joissakin muoviosissa on erityisiä rakenteita, jotka vaativat ruiskuttavia muovauskomponentteja, kuten siirrettävä ydin, siirrettävä onkalo, liikkuvat insertit, liikkuvat kierteitetyt ytimet tai renkaat. Nämä komponentit liikkuvat muotista muoviosalla demoldingin aikana ja sitten erillään osasta.
Automaattinen langan purkamisen injektiomuotti
Kierteitetyille muoviosille, jotka vaativat automaattista demoldingia, muotti voidaan varustaa pyöritetyllä kierteitetyllä ytimellä tai renkaalla. Hyödyntämällä muotin avaustoimintaa, injektiomuovauskoneen pyörivää mekanismia tai erillistä siirtolaitetta, kierteitetty ydin tai rengas pyörii muoviosan vapauttamiseksi.
Kuuma juoksija -injektiomuotti
Kuuma juoksija muotti käyttää eristävää lämmitysmenetelmää muovin pitämiseen ruiskutuskoneen suuttimen ja muotin ontelon välillä sulaan tilassa, mikä eliminoi muotissa olevan juoksijajärjestelmän tarpeen. Tämä tyyppi sisältää eristetyt juoksijamuotit ja kuumat juoksijamuottit.
Suorakulman injektiomuotti
Oikeankulman injektiomuotti on yksinomaan kulma -injektiomuovauskoneita varten. Toisin kuin muut muotit, ruokintasuunta muovaamisen aikana on kohtisuorassa muotin aukon ja muotin sulkemissuuntaan nähden. Sen pääjuoksija sijaitsee muotin ytimen ja muotin ontelon jakopintojen sivuilla, yleensä vakiona poikkileikkausalueella, joka eroaa muissa ruiskutuskoneissa käytetyistä muotista. Injektiolaitteen suuttimen ja pääjuoksijan sisääntulon välisen kulumisen ja muodonmuutoksen estämiseksi voidaan käyttää vaihdettavan juoksijan insertin.
Injektiomuotti, jossa on demolding -mekanismi muotin ontelossa
Useimmissa injektiomuoteissa valmistajat asentavat demolding -laitteen muotin ydinpuolelle helpottaakseen injektiomuovauskoneen poistojärjestelmää. Käytännössä joidenkin muoviosien muodon vuoksi on kuitenkin parempi pitää osa muotin ontelon puolella muovausta varten. Osan erottamiseksi muotista meidän on asetettava demolding -mekanismi muotin ontelon puolelle.
Aineelliset kustannukset
Injektiomuotteihin kohdistuu tuhansia kiloja painetta jokaisen syklin ja korkean lämmön tasoa. Sellaisenaan muotit on valmistettava vahvoista, kestävistä materiaaleista, jotka kestävät ankarat käyttöolosuhteet ilman muodonmuutoksia. Nämä muotit on usein valmistettu teräksen tai alumiinin eri luokista.
Muotirakenne
Erilaisia monimutkaisia elementtejä valmistetaan ja kootaan yhdessä käyttämällä erilaisia manuaalisia ja automatisoituja prosesseja injektiomuotin tai muotin työkalun muodostamiseksi luotettavan ja toistettavan ruiskutusmuovausprosessin takaamiseksi. Nämä komponentit on muotoiltu tiukiksi toleransseiksi asiantuntijakoneilla, mukaan lukien CNC -koneistus ja EDM (sähköpäästöryhmä), mikä lisää merkittävästi kustannuksia.
Homeen monimutkaisuus ja estetiikka
Useat muottisuunnittelupäätökset, kuten sivuvetotoimenpiteet, onteloiden lukumäärä, teksturointi, monimateriaalikuva, tiukka toleranssit, kaiverrus, alitoiminnot, insertit jne. Lisäävät myös merkittävästi työkalukustannuksia. Vaikka nämä suunnittelupäätökset ovat kalliita, ne voivat olla välttämättömyyttä tai hyödyllisiä prosessin myöhemmissä vaiheissa.
Työvoimakustannukset
Älä unohda ottaa huomioon työvoimakustannuksia. Injektiomuotien suunnittelu, luominen ja kokoaminen on työvoimavaltainen ja monimutkainen prosessi, joka vie aikaa ja taitoa oikein. Injektiomuotin rakentajat ja suunnittelijat ovat korkeasti koulutettuja asiantuntijoita, jotka eivät tule halpoja. Jos halvat tästä, saatat joutua maksamaan kustannuksista myöhemmin.

Kuinka ylläpitää ja hoitaa muovisia injektiomuotteja
Puhdistus
Puhdista muottipinnat säännöllisesti jäljellä olevan muovin, lian tai muiden epäpuhtauksien poistamiseksi. Käytä sopivia puhdistusasiaa ja työkaluja muotin pinnan vaurioiden estämiseksi.
Voitelu
Levitä sopiva muotin vapautusaine tai voiteluaine muotin pinnoille. Tämä auttaa estämään kitkaa, vähentämään kulumista ja helpottamaan valettujen osien poistoa.
Tarkastaa kulumisen ja vaurion
Tarkasta muotti säännöllisesti kulumisen, vaurioiden tai korroosion merkkejä. Kiinnitä huomiota alueille, joilla on korkea stressi, kuten ejektoritapit, liukumäet ja portin alue. Kaikki kuluneet tai vaurioituneet komponentit tulee korjata tai korvata nopeasti.
Tarkista kohdistus
Varmista, että kaikki muotikomponentit ovat oikein kohdistettuja. Väärin kohdistaminen voi johtaa epätasaiseen kulumiseen, huoneen osan laatuun ja lisääntyneeseen rasitukseen muotissa. Säädä tai vaihda komponentit tarvittaessa.
Ylläpidä jäähdytyskanavia
Pidä jäähdytyskanavat puhtaina ja esteitä vapaasti, jotta lämmön hajoaminen voidaan varmistaa. Huuhtele jäähdytysjärjestelmä säännöllisesti sopivalla puhdistusaineella estääksesi talletusten muodostumisen, jotka voivat vähentää jäähdytystehokkuutta.
Tarkkailulämpötila
Pidä johdonmukaiset muotin lämpötilat injektiomuovausprosessin aikana. Lämpötilan vaihtelut voivat vaikuttaa osan laatuun ja johtaa muotin jännitykseen. Käytä sopivia lämpötilanhallintalaitteita.
Tarkasta ja vaihda tiivisteet
Tarkista kaikki tiivisteet ja tiivisteet säännöllisesti kulumisen tai vaurioiden varalta. Vaurioituneet tiivisteet voivat johtaa vuotoihin, mikä vaikuttaa muovausprosessiin ja tuotteen laatuun. Vaihda kaikki kuluneet tai vaurioituneet tiivisteet nopeasti.
Varastoida oikein
Kun sitä ei käytetä, säilytä muotti puhtaassa ja kuivassa ympäristössä. Suojaa sitä pölyltä, kosteelta ja mahdollisilta vauriolähteiltä. Harkitse ruosteen estäjien käyttöä korroosion estämiseksi.
Tehdas
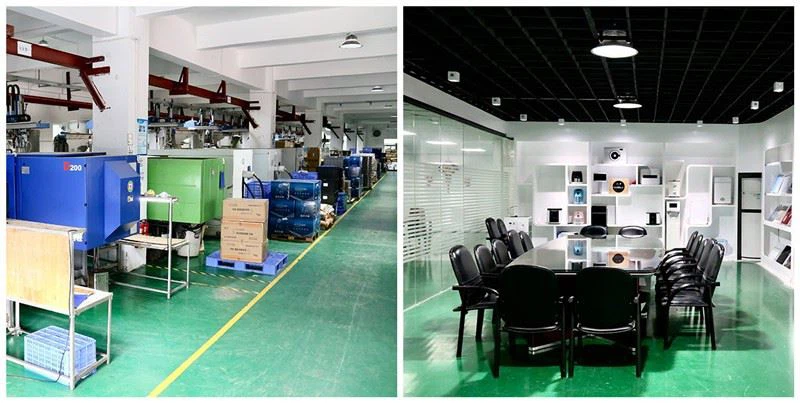
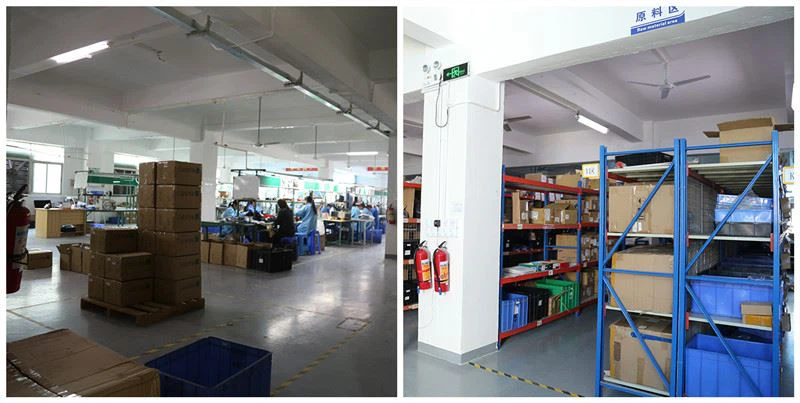
Premier -injektiomuovausyrityksenä olemme asiantuntijoita tarkkuusinjektiomuotin työkalujen suunnittelussa ja valmistuksessa ja muovattujen räätälöityjen muoviosien. Tarjoaa ratkaisuja heti suunnittelusta ja kehityksestä uuden tuotteen valmistukseen. Vuonna 2001 perustettiin voimakkaita muotia, joka sijaitsee Shen Zhenissä, Kiinassa, oman tehtaansa on 9000 neliömetriä, mikä tarjoaa tarkkuuden ruiskuvalun ja pakattujen tuotteiden pakattujen tuotteiden alusta loppuun.

Sertifikaatit